Se costruisci assemblaggi di lamiera con giunti rivettati, probabilmente hai riscontrato il classico problema di qualità: rivetti posizionati in modo irregolare, fogli che si spostano tra una corsa e l'altra e un operatore che rielabora lo stesso telaio due volte per turno. Raramente la causa è l'operatore. Lo è quasi sempre forza di regolazione incontrollata .
Una rivettatrice a pressa idraulica rimuove quella variabile azionando il punzone con un cilindro idraulico controllato, in modo che ogni rivetto riceva la stessa compressione sotto un determinato tonnellaggio. Il risultato è una forza articolare costante, una minore fatica dell'operatore e un tempo di ciclo pianificabile.
Questa guida spiega cosa fanno queste presse, quali tipi di rivetti gestiscono e le specifiche da confrontare quando valuti una macchina per la tua linea di produzione.
La risposta breve: deforma il gambo del rivetto per fissare insieme due o più fogli. Il sistema idraulico consente di controllare sia la forza del pistone che la lunghezza della corsa, in modo che piccole variazioni nello spessore della lamiera non si trasformino in giunzioni allentate o eccessivamente schiacciate.
Il pistone spinge il rivetto attraverso un foro preparato mentre una matrice sostiene il gambo dall'altro lato. Per un rivetto solido, la matrice ribalta l'estremità liscia in una seconda testa. Nel caso di un rivetto semitubolare, l'estremità cava si arriccia verso l'esterno contro il profilo della matrice. In ogni caso, il giunto è permanente e privo di zone interessate dal calore.
L'azionamento idraulico è ciò che rende questo ripetibile. Una pressa pneumatica comprime l'aria e perde forza in prossimità del fondo della corsa; una pressa idraulica mantiene la forza nominale per tutta la corsa , che è esattamente ciò che crea una forma della testa pulita e coerente. Ecco perché ben costruito rivettatrice a pressa idraulica rimane la scelta standard per i rivetti solidi e per i lavori che richiedono lo stesso giunto tutto il giorno.
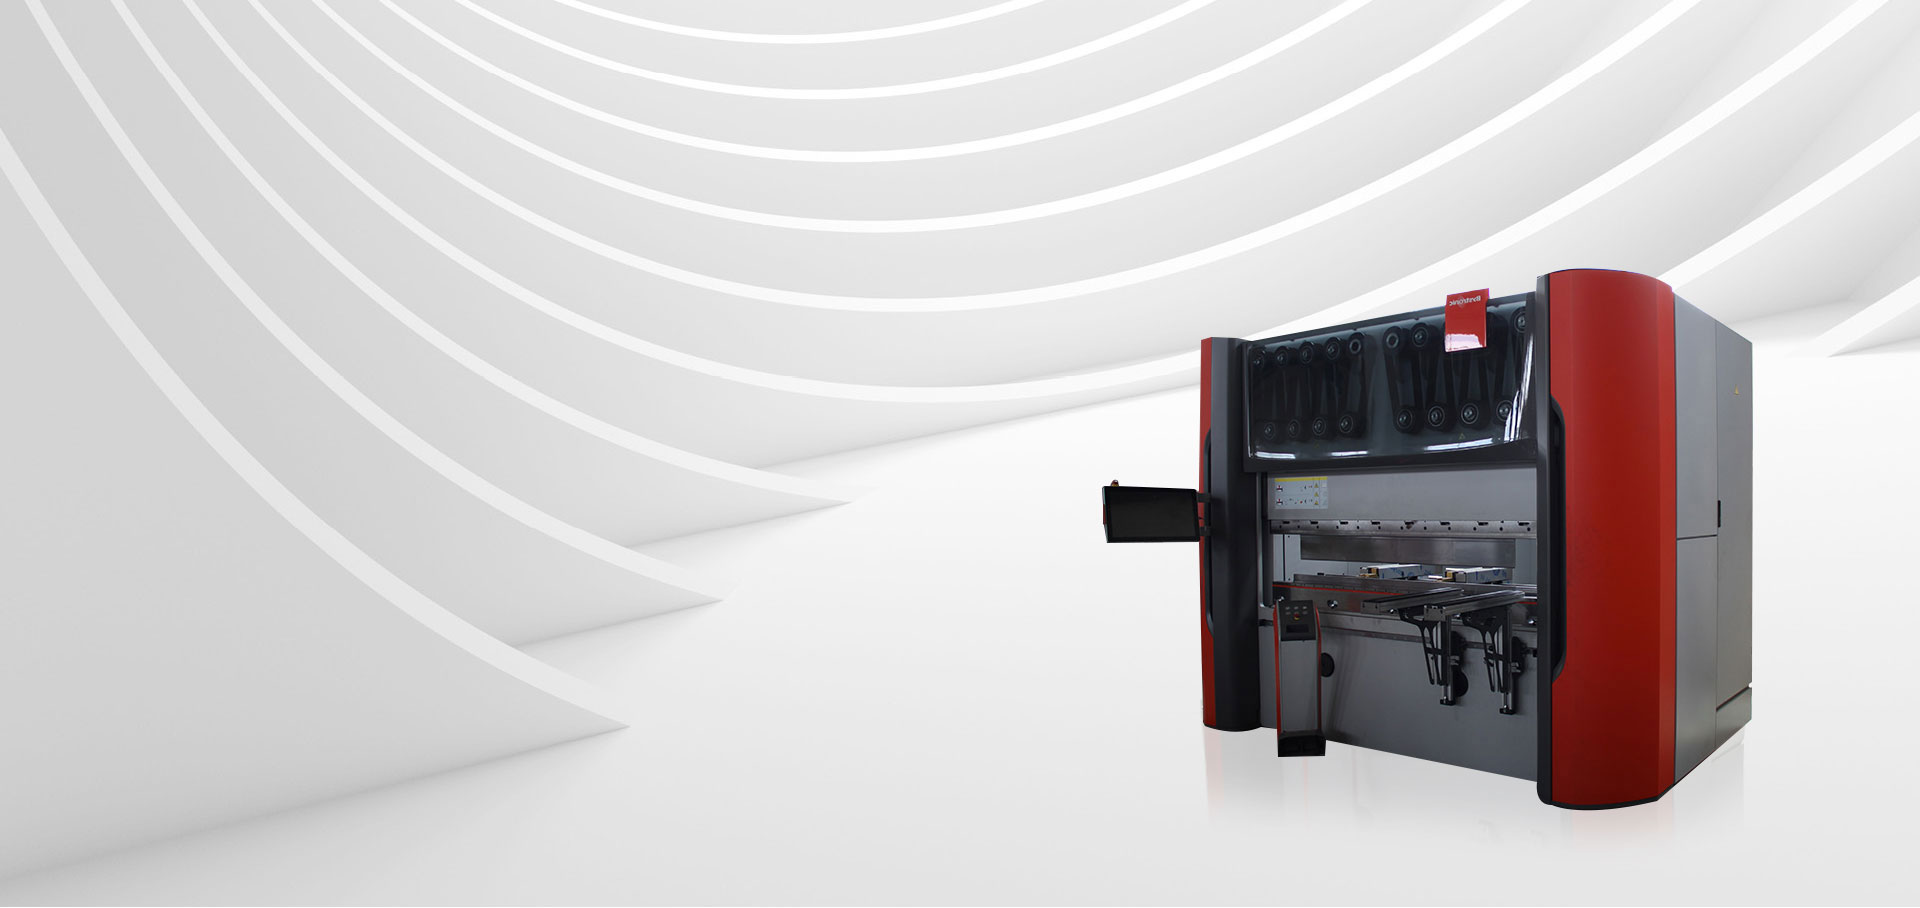
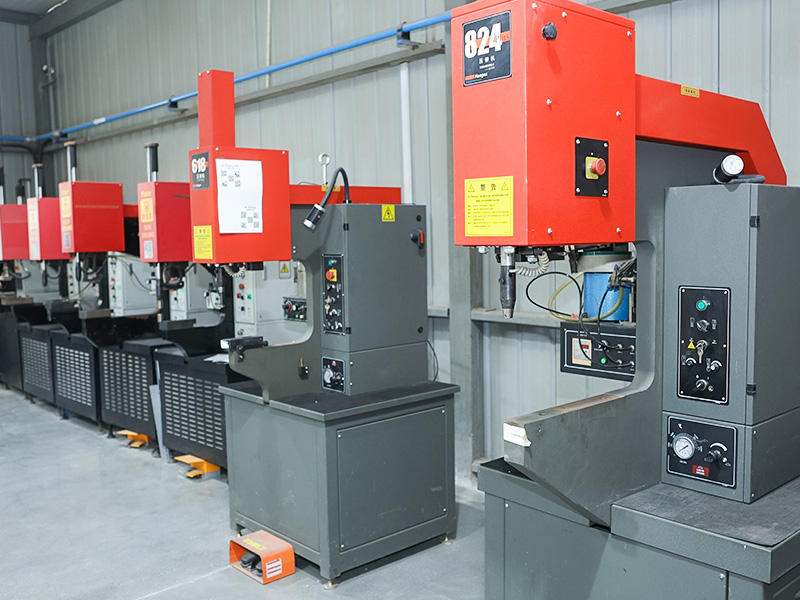 Produttori di macchine rivettatrici per presse idrauliche personalizzate, fabbrica Wuxi Shaofang Machinery Co., Ltd. è un produttore OEM/ODM personalizzato professionale e una fabbrica di rivettatrici per presse idrauliche, la nostra attrezzatura... Visualizza il prodotto →
Per lamiere rivestite, metalli diversi o assemblaggi che non tollerano la distorsione termica, la rivettatura a pressione presenta un chiaro vantaggio rispetto macchine per saldatura a punti : nessuna scintilla, nessuna pulizia della superficie e nessun rischio di bruciatura attraverso uno strato di vernice o placcatura. Rispetto agli elementi di fissaggio filettati, un giunto rivettato costa meno per pezzo e non può allentarsi con vibrazioni. Il compromesso è l'accesso: è necessario spazio per il punzone e la matrice su entrambi i lati del giunto e la connessione non è pensata per essere smontata in seguito.
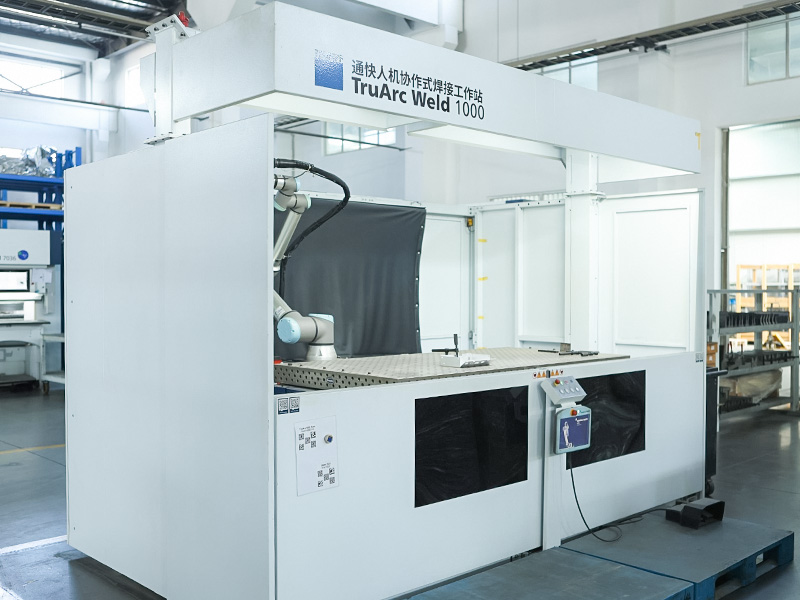 Produttori di saldatrici automatiche personalizzate, fabbrica Wuxi Shaofang Machinery Co., Ltd. è un produttore cinese di saldatrici automatiche OEM/ODM personalizzate, fabbrica, i nostri vari processi di saldatura... Visualizza il prodotto →
Il rivetto utilizzato determina l'attrezzatura e l'impostazione della forza. Una pressa idraulica gestisce tutti i tipi comuni riportati di seguito, a condizione che il punzone e la matrice corrispondano alle dimensioni del rivetto.
| Tipo di rivetto | Come lo definisce la stampa | Applicazione tipica |
|---|---|---|
| Rivetto solido | La matrice ribalta il gambo liscio per formare una seconda testa | Telai di camion, attrezzature agricole, staffe strutturali |
| Rivetto semitubolare | L'estremità cava si arriccia verso l'esterno contro lo stampo | Elettrodomestici, quadri elettrici, lamiere leggere |
| Rivetto cieco | La pressa comprime il guscio attorno al mandrino | Pannelli con accesso unilaterale, lavori di riparazione e retrofit |
| Rivetto autoperforante | Il rivetto perfora il foglio superiore e si allarga nel foglio inferiore | Pannelli di carrozzerie automobilistiche, assemblaggi di metalli misti |
I requisiti di forza variano in base al diametro del rivetto e alla durezza della lamiera. I piccoli rivetti ciechi funzionano comodamente su una pressa da 10 tonnellate, mentre i grandi rivetti in acciaio massiccio richiedono comunemente 30 tonnellate o più. Se acquisti una macchina per diversi prodotti, dimensionala per il rivetto più grande e lascia che il sistema di controllo riduca la forza per quelli più piccoli.
Inizia dalla parte, non dal catalogo. Abbina la macchina al rivetto più grande che installerai e alla geometria del gruppo più grande che caricherai, quindi confronta le sei specifiche seguenti.
La forza massima utilizzabile sul pistone. Dimensionalo per il tuo rivetto più grande; correre vicino al limite riduce la durata dello stampo e produce teste incoerenti.
La distanza percorsa dal pistone in un ciclo. Una corsa più lunga è adatta a parti profonde e facilita l'accesso agli utensili, ma rallenta leggermente il ciclo.
Lo spazio tra la gola del telaio e il centro del pistone. Definisce la distanza dal bordo del pezzo a cui è possibile posizionare un rivetto.
Consente di memorizzare forza, corsa e tempo di permanenza per ciascun lavoro. Se i vostri lotti mescolano diverse dimensioni di rivetti, questo conta più del tonnellaggio massimo.
Un telaio a C offre un buon accesso su pannelli di grandi dimensioni; un telaio a montanti è più rigido sotto una forza elevata. La deflessione del telaio si manifesta con teste dei rivetti irregolari.
L'azionamento a due mani, la logica anti-ripetizione e la protezione sono standard per il caricamento manuale, non extra opzionali.
La maggior parte dei lavori di rivettatura si basa su stampi personalizzati. Se i tuoi pezzi hanno una geometria insolita o hai bisogno di un rapido passaggio da un prodotto all'altro, concorda la disposizione degli utensili prima di ordinare: il nostro servizi personalizzati team può adattare il set di stampi alla forma esatta del pezzo.
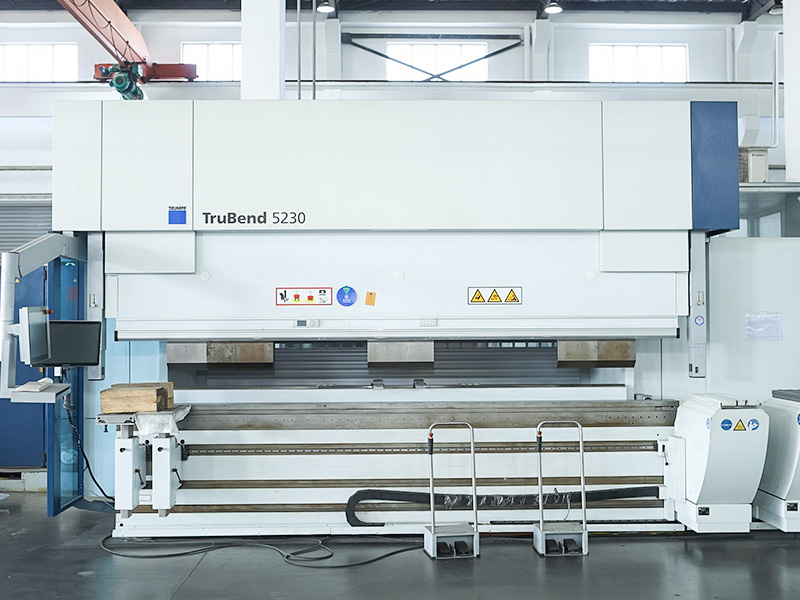
Pianifica anche la linea attorno alla macchina. In una tipica cella di lamiera, a Punzonatrice CNC taglia i fori e la pressa rivettatrice chiude le giunzioni. Posizionarli vicini riduce i tempi di gestione e riduce la possibilità di danneggiare l'allineamento dei fori tra le operazioni.
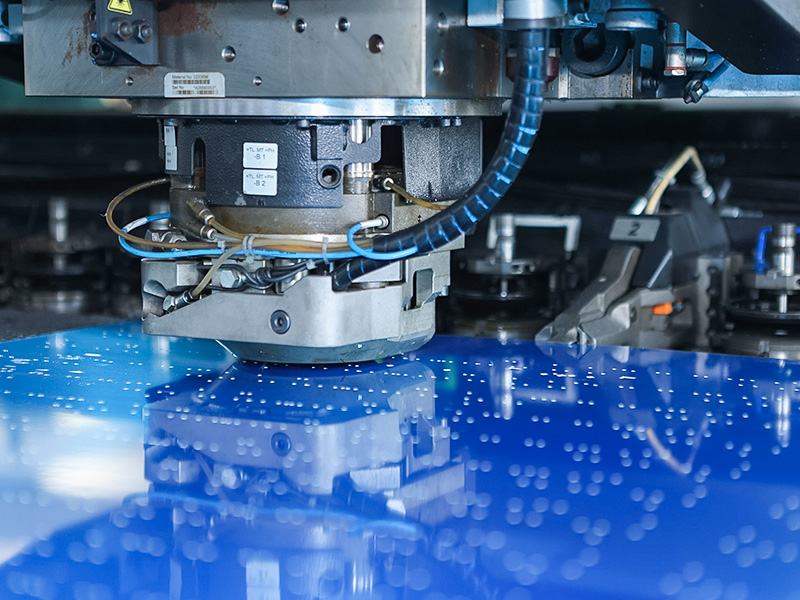
 Produttori di punzonatrici personalizzate ad alta precisione, fabbrica Wuxi Shaofang Machinery Co., Ltd. è un produttore cinese di punzonatrici ad alta precisione OEM / ODM personalizzati, fabbrica, forniamo ... Visualizza il prodotto →
Le giunture coerenti provengono dalla sequenza attorno al tratto, non solo dal tratto stesso. Una routine disciplinata in cinque fasi mantiene la qualità stabile durante i turni.
I sistemi idraulici vanno alla deriva quando vengono trascurati. Cambiare l'olio idraulico all'intervallo consigliato dal produttore, ispezionare le guarnizioni attorno al pistone e le valvole per rilevare eventuali perdite, calibrare il manometro una volta all'anno e mantenere pulite le vie del pistone. Un controllo di due minuti all’inizio del turno costa poco rispetto ad un lotto di rivetti difettosi.
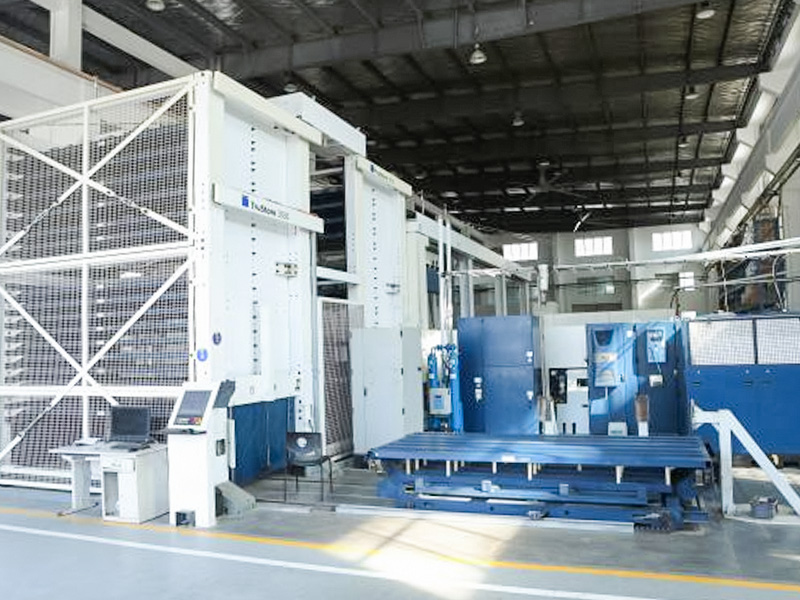
La stessa logica guida il nostro reparto di produzione. Prima che una stampante venga spedita, passa attraverso il nostro processo di controllo della qualità per verificare la coerenza della forza, l'allineamento del pistone e la tenuta idraulica, in modo che la macchina sia pronta per la produzione all'arrivo.
Il tonnellaggio dipende dal diametro del rivetto, dal materiale e dalla durezza della lamiera. I piccoli rivetti ciechi funzionano su presse da 10 tonnellate; i rivetti in acciaio massiccio spesso richiedono 30 tonnellate o più. Invia rivetti campione e disegni delle parti per ottenere una raccomandazione accurata.
SÌ. L'attrezzatura cambia in base al tipo di rivetto e le impostazioni della pressa regolano la forza e la corsa. Una macchina programmabile velocizza il passaggio quando si eseguono lotti misti.
Per il caricamento manuale, prevedere alcuni secondi per rivetto più il tempo di movimentazione. Una tavola rotante o un'alimentazione automatica dei rivetti aumenta sostanzialmente la produttività quando si ripete lo stesso giunto tutto il giorno.
Gli elementi essenziali sono il cambio regolare dell'olio, l'ispezione delle guarnizioni, la calibrazione del manometro e la pulizia del pistone e delle vie. L'intervallo corretto dipende dal conteggio dei cicli, quindi registra le tue corse giornaliere.
Se stai valutando una macchina da stampa per un prodotto specifico, inviaci i disegni delle parti e i campioni di rivetti . Consiglieremo le dimensioni del telaio, il tonnellaggio e la configurazione degli utensili più adatti al vostro programma di produzione.

 +86-13771171111 +86-13338110517