I responsabili della produzione che scelgono un laser cutter per metalli CNC di solito iniziano con un numero: la potenza. Dopo alcuni mesi in campo, i numeri che contano risultano essere diversi. Il costo per pezzo, la consistenza dei bordi e gli intervalli di manutenzione determinano se la macchina si ripaga da sola. Il tipo di sorgente laser li guida tutti e tre.
Per la maggior parte delle operazioni su lamiere e piastre, la risposta pratica è un laser a fibra nella gamma da 1.000 W a 3.000 W. Taglia acciaio inossidabile, alluminio e acciaio al carbonio con un costo energetico inferiore rispetto alla CO2 e non richiede l'allineamento dello specchio del risonatore o la ricarica del gas laser.
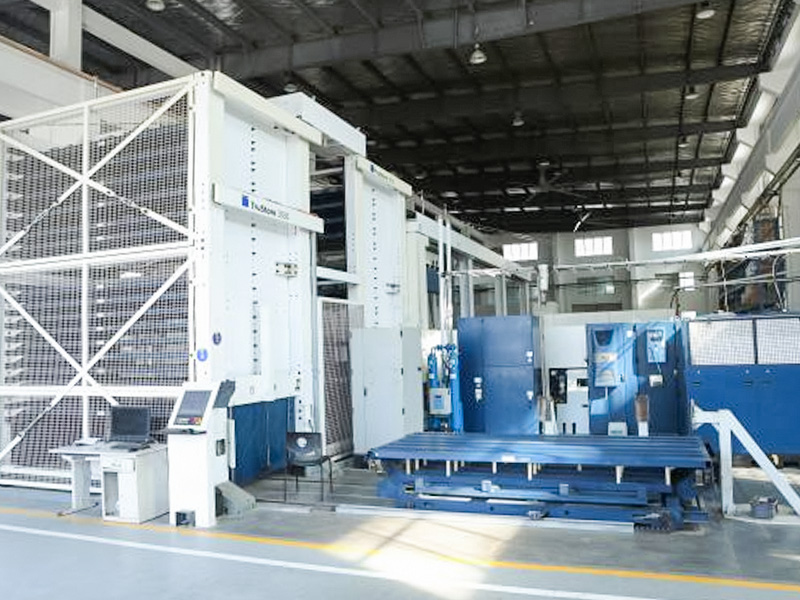
 Macchina da taglio laser a fibra per lamiera con controllo CNC Questa macchina utilizza un raggio laser ad alta energia guidato da un avanzato sistema di controllo numerico per tagliare acciaio inossidabile, acciaio al carbonio e alluminio. Si adatta a lotti piccoli o a contorni complessi, mentre il suo ampio piano di lavoro e i moduli a gas supportano una produzione stabile e continua. Visualizza il prodotto →
Tre tipi di sorgenti laser attualmente guidano il taglio industriale dei metalli: fibra, CO2 e cristallo. La fonte determina l’efficienza con cui l’energia entra nel metallo, il che determina la velocità pratica, la qualità dei bordi e i costi di esercizio.
Laser a fibra operano vicino a 1064 nm, una lunghezza d'onda che i metalli assorbono molto meglio dei 10,6 µm emessi dai laser a CO2. Una maggiore energia assorbita significa un taglio più veloce e un minore assorbimento elettrico. Le sorgenti in fibra non hanno specchi risonatori da allineare né gas laser da riempire, quindi la manutenzione ordinaria si concentra sulla testa di taglio, sull'ugello e sulla lente protettiva.
Laser a CO2 rimangono un'opzione collaudata per l'acciaio al carbonio di grosso spessore con assistenza di ossigeno e per le officine che tagliano anche materiali non metallici. I loro svantaggi sono un consumo energetico più elevato, specchi che necessitano di pulizia e allineamento e gas laser consumabile.
Laser a cristallo (Nd:YAG e Nd:YVO4) offrono un'eccellente messa a fuoco per le caratteristiche fini, ma hanno una durata dei componenti più breve e una minore efficienza di pompaggio. Ora si limitano principalmente alla microlavorazione di precisione.
| Digitare | Lunghezza d'onda | Efficienza nel taglio dei metalli | Costo operativo | Ruolo tipico |
|---|---|---|---|---|
| Fibra | Circa 1064 nm | Alto | Basso | Produzione lamiere e lamiere |
| CO2 | 10,6 µm | Medio | Alto | Taglio di acciaio spesso e non metallici |
| Cristallo | Circa 1064 nm | Medio | Alto | Microlavorazioni di precisione |
Se il tuo lavoro è dominato da lamiere di acciaio inossidabile, alluminio o acciaio al carbonio, la fibra è l'impostazione predefinita razionale. Prima di finalizzare un acquisto, procedi come scegliere la macchina da taglio laser CNC giusta per la tua officina per pesare le eccezioni di lamiere spesse e non metalliche.
Quattro specifiche hanno l’effetto più forte sulla produttività. Confrontateli allo spessore del vostro materiale invece che al massimo della brochure.
Un laser a fibra da 3000 W taglia tipicamente l'acciaio dolce da 12 mm a una velocità da 1,5 a 2,0 m/min con ossigeno, mentre l'acciaio inossidabile da 2 mm con azoto può funzionare a una velocità da 8 a 10 m/min. Stimate la produzione giornaliera in base allo spessore che lavorate di più, non al foglio più sottile nel vostro catalogo.
La maggior parte delle macchine dichiara una precisione di posizionamento vicina a ±0,05 mm per metro e una ripetibilità vicina a ±0,03 mm. Gli assiemi di linguette e slot, le staffe delle cerniere e le parti di preparazione alla saldatura dipendono da questi valori più che dalla potenza del laser.
L'ossigeno accelera il taglio dell'acciaio al carbonio ma lascia un leggero ossido sul tagliente. L'azoto produce bordi puliti e privi di ossido su acciaio inossidabile e alluminio. Il passaggio rapido tra azoto ad alta pressione e ossigeno a bassa pressione aggiunge flessibilità di programmazione ed evita che la macchina diventi un collo di bottiglia.
Il piercing adattivo riduce gli schizzi sulla lente e le bave sul bordo inferiore aumentando la potenza durante lo sfondamento e quindi tirandosi indietro per il taglio. Chiedere al fornitore campioni tagliati del proprio spessore dominante e ispezionare il bordo inferiore per verificare la presenza di bava e la superficie tagliata per eventuali striature.
Ogni lavoro di taglio laser di metalli CNC segue una sequenza simile. Comprendere ogni fase ti aiuta a valutare i requisiti di software, automazione e competenze dell'operatore prima di firmare l'ordine.
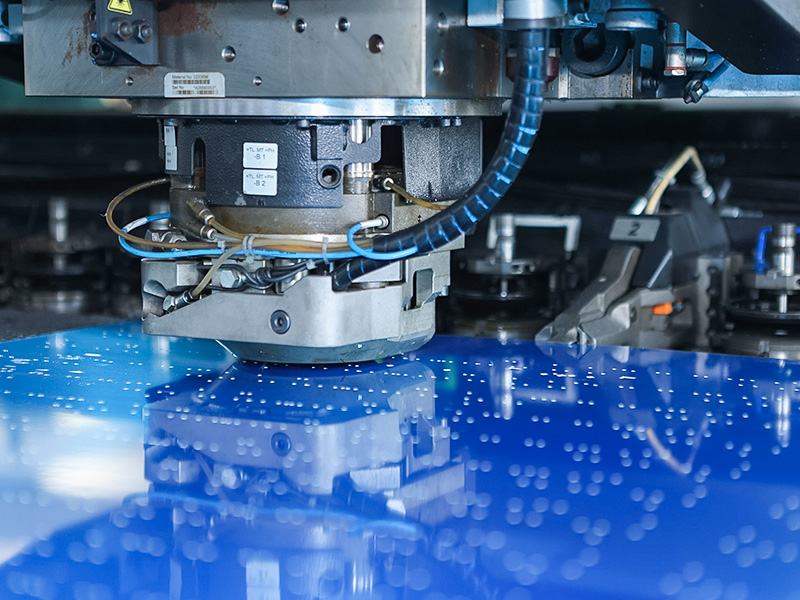
Per le parti con numerosi fori, una punzonatrice CNC è spesso più veloce del taglio laser su modelli di fori ripetuti, mentre il laser gestisce contorni complessi, lotti piccoli e requisiti di bordi stretti. Le due macchine funzionano bene come complementi in un'unica linea di produzione.
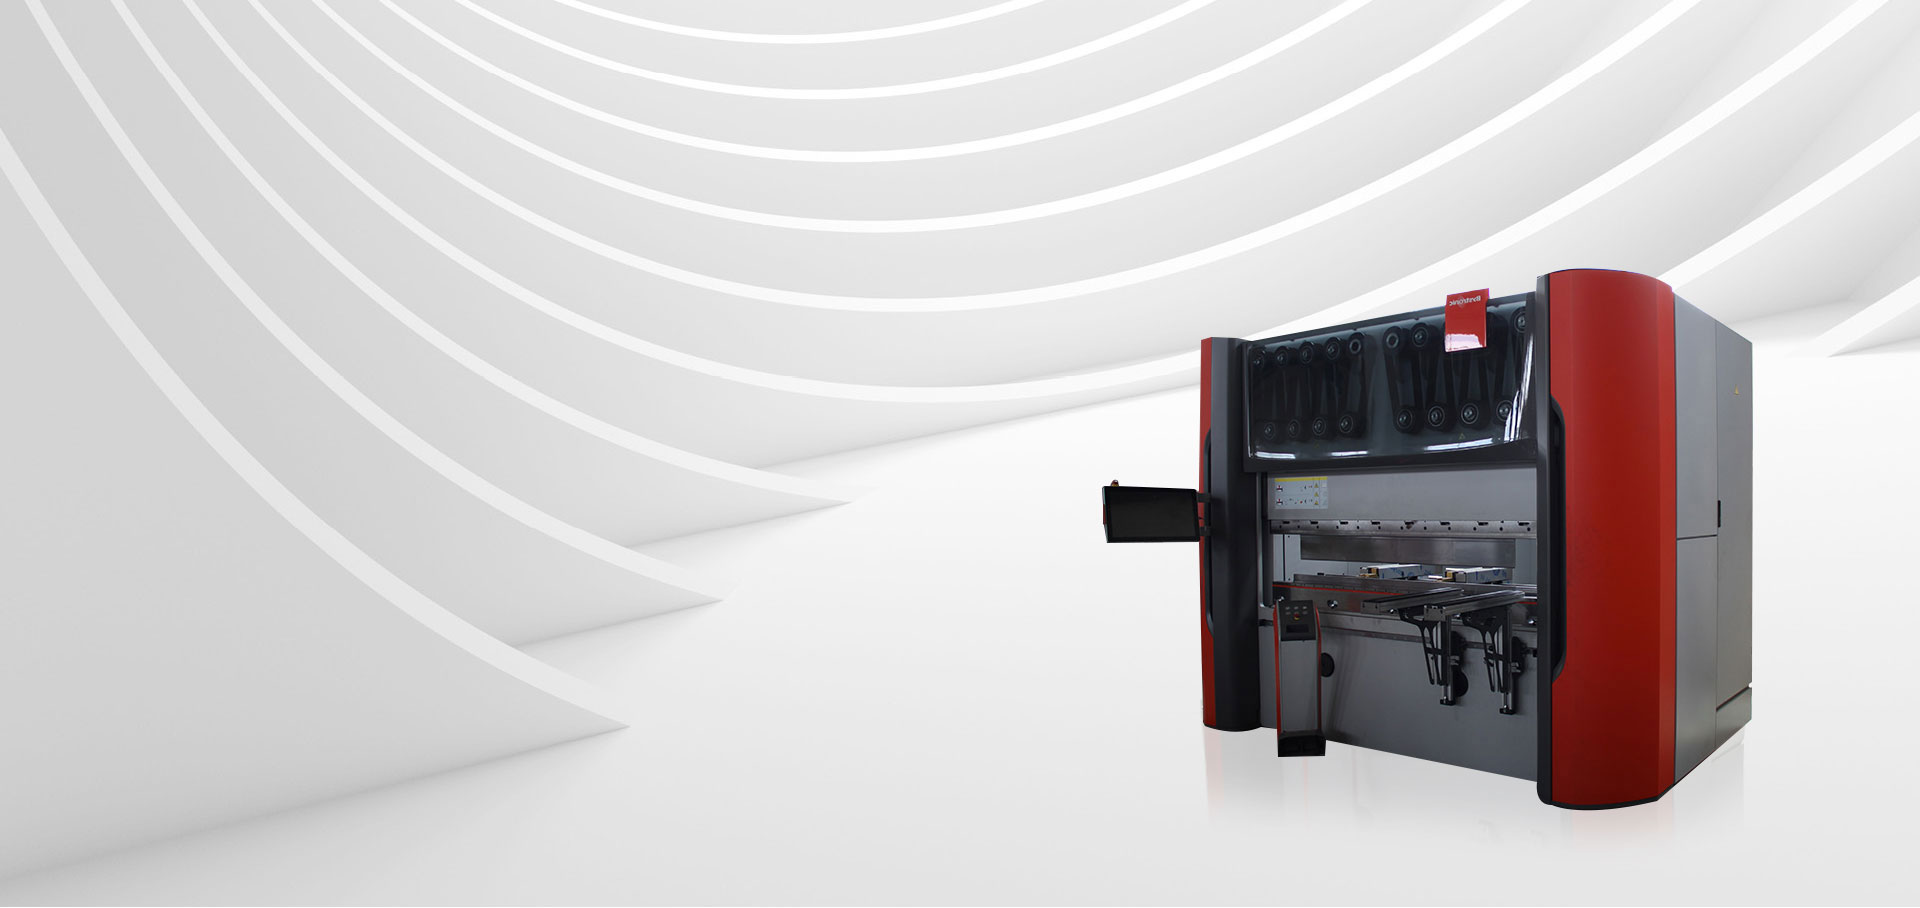
 Punzonatrice CNC per lamiera ad elevata rigidità Costruita per punzonatura, tranciatura, piegatura e imbutitura profonda, questa pressa è dotata di un telaio rigido e di un preciso controllo CNC di corsa, velocità e pressione. Gestisce acciaio, alluminio e alcuni fogli non metallici, rendendolo un complemento efficace al taglio laser per modelli ripetuti. Visualizza il prodotto →
La potenza del laser imposta la velocità pratica e lo spessore massimo per ciascun materiale. I valori seguenti mostrano i tipici limiti a passaggio singolo per i moderni laser a fibra con il gas di assistenza consigliato. I risultati effettivi variano in base alla rigidità della macchina, alla qualità dell'ottica, alla posizione di messa a fuoco e alla purezza del gas, quindi trattali come un quadro di confronto piuttosto che come una garanzia.
| Fibra power | Acciaio dolce con ossigeno | Inossidabile con azoto | Alluminio con azoto |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Se la maggior parte del vostro lavoro riguarda acciaio inossidabile e alluminio da 1 a 6 mm, una macchina da 1500 W o 3000 W bilancia bene velocità e costo di capitale. Se tagliate regolarmente acciaio al carbonio da 12 mm e più spesso, scegliete almeno 6000 W. Il sovradimensionamento aumenta il prezzo di acquisto e i requisiti di servizio elettrico senza migliorare la produzione di lamiere sottili.
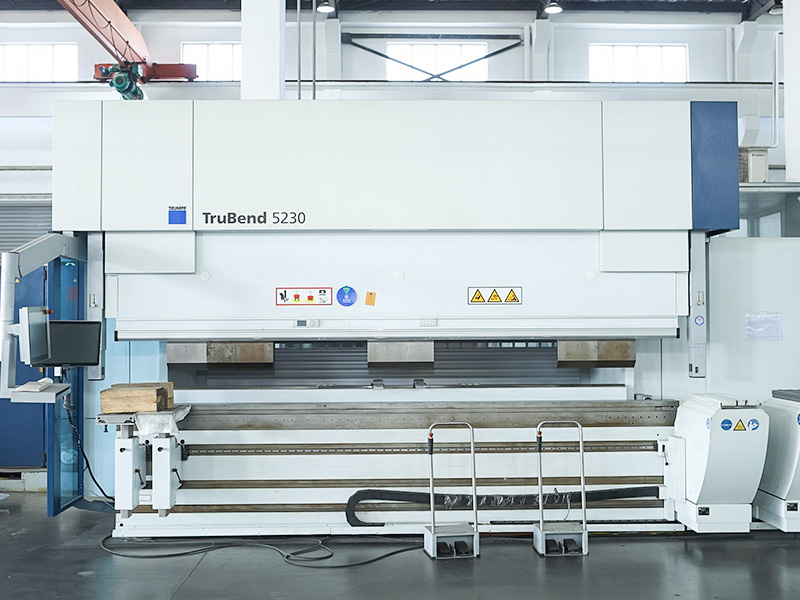
La maggior parte delle parti tagliate deve ancora essere formata. Una macchina piegatrice CNC abbinata al laser completa la linea, quindi pianificale entrambe insieme per evitare che il collo di bottiglia si sposti a valle.
 Piegatrice CNC con controllo dell'angolo di precisione Questa piegatrice utilizza un sistema CNC ad alta precisione per impostare angolo, lunghezza e pressione, riducendo gli errori e garantendo la precisione. Compatibile con vari stampi, lavora acciaio al carbonio, acciaio inossidabile e alluminio e si integra perfettamente in una linea di produzione dal taglio alla formatura. Visualizza il prodotto →
Il divario di costo tra le macchine si manifesta entro i primi 24 mesi, spesso molto prima che la macchina sia completamente ammortizzata.
Per volumi di fabbricazione tipici, il vantaggio della fibra su elettricità, gas e ottica da solo spesso ripaga il suo prezzo iniziale più elevato entro due o tre anni, senza contare il guadagno di produttività derivante da un taglio più rapido.
Un laser cutter per fibra metallica può gestire rame e ottone?
SÌ. Il rame e l'ottone assorbono la lunghezza d'onda della fibra (circa 1064 nm) molto meglio della lunghezza d'onda della CO2, motivo per cui la fibra è diventata lo standard per queste leghe riflettenti. La macchina necessita ancora di protezione contro la riflessione posteriore nella fibra di consegna e nella testa di taglio, quindi verificare che il fornitore abbia configurato l'ottica di conseguenza. La velocità di taglio sul rame è inferiore rispetto a quella sull'acciaio dolce e l'azoto o l'aria vengono generalmente utilizzati per evitare la formazione di ossido.
Dovrei usare ossigeno o azoto per l'acciaio inossidabile?
Utilizzare l'azoto quando il bordo deve essere pulito e privo di ossidi, come richiesto per le parti visibili, la preparazione alla saldatura o i componenti a contatto con gli alimenti. L'ossigeno consente un taglio leggermente più veloce sull'acciaio inossidabile sottile, ma lascia un bordo scolorito e un sottile strato di ossido. Se la qualità dei bordi non è fondamentale e la parte verrà verniciata o nascosta, l'ossigeno può ridurre il costo del gas.
Di quanto spazio e di infrastrutture di servizio ha bisogno un laser cutter per metalli CNC?
Una macchina in fibra da 1500 W necessita in genere di circa 8-15 metri quadrati, compreso il refrigeratore e lo spazio per il caricamento delle lastre e la rimozione dei pezzi. L'alimentazione elettrica è solitamente di 400 V trifase con un carico collegato di circa 15-25 kVA a seconda del livello di potenza. È inoltre necessaria una linea di alimentazione del gas di assistenza; l'azoto può essere consegnato in bombole, dewar o in serbatoi sfusi a seconda del consumo mensile.
Il mercato del taglio laser per metalli CNC premia gli acquirenti che abbinano la macchina al loro effettivo mix di produzione. Inizia con una macchina per fibra, verifica la velocità di taglio reale allo spessore dominante, controlla la disponibilità del gas di assistenza nella tua regione e pianifica la formatura a valle allo stesso tempo.
Se disponi già di disegni o di una distinta definita, un breve colloquio con il ns squadra di servizi personalizzati può convalidare la configurazione della macchina prima di impegnarsi in un layout.

 +86-13771171111 +86-13338110517